


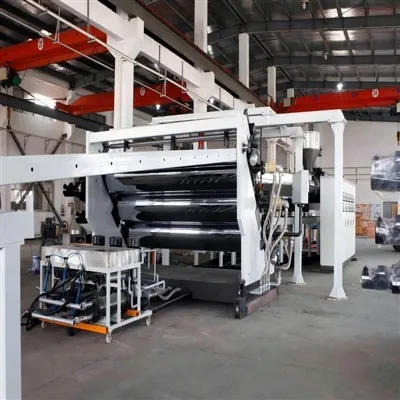
LVT Flooring Extrusion Machine Line
1. අමු ද්රව්ය සැකසුම් පද්ධතිය
අමුද්රව්යවල නිරවද්යතාවය සහ ස්ථාවරත්වය සහතික කිරීම නිෂ්පාදනයේ ආරම්භක ස්ථානය මෙයයි.
ස්වයංක්රීය කාණ්ඩ පද්ධතිය: බහු අමුද්රව්ය ගබඩා (PVC ෙරසින්, කැල්සියම් කාබනේට්, ආදිය ගබඩා කිරීම), දියර ටැංකි (ප්ලාස්ටිසයිසර්, ආදිය) සහ ඉහළ-නිරවද්ය බර අඩු කිරීමේ මිනුම් තරාදි වලින් සමන්විත වේ. පරිගණක පාලන පද්ධතිය ස්වයංක්රීයව ගණනය කර සූත්රය මත පදනම්ව විවිධ අමුද්රව්ය ලබා දෙයි.
LVT නිස්සාරණ නිෂ්පාදන රේඛාවේ මූලික ක්රියාවලිය සහ සංයුතිය
1. අමු ද්රව්ය සැකසුම් පද්ධතිය
අමුද්රව්යවල නිරවද්යතාවය සහ ස්ථාවරත්වය සහතික කිරීම නිෂ්පාදනයේ ආරම්භක ස්ථානය මෙයයි.
·ස්වයංක්රීය කාණ්ඩ පද්ධතිය: බහු අමුද්රව්ය ගබඩා (PVC ෙරසින්, කැල්සියම් කාබනේට්, ආදිය ගබඩා කිරීම), දියර ටැංකි (ප්ලාස්ටිසයිසර්, ආදිය) සහ ඉහළ-නිරවද්ය බර අඩු කිරීමේ මිනුම් තරාදි වලින් සමන්විත වේ. පරිගණක පාලන පද්ධතිය ස්වයංක්රීයව ගණනය කර සූත්රය මත පදනම්ව විවිධ අමුද්රව්ය ලබා දෙයි.
·අධිවේගී උණුසුම් මික්සර් සහ ශීත මික්සර්: සකස් කළ අමුද්රව්ය උණුසුම් මිශ්රණයට දමා, ද්රව්ය ඒකාකාරව මිශ්ර කර නියමිත උෂ්ණත්වයට ළඟා වීමට අධි-අධිවේග ඇවිස්සීම සහ ඝර්ෂණය හරහා තාපය ජනනය කරන්න. ඉන්පසු ඉක්මනින් එය සිසිල් කිරීම සඳහා සිසිල් මික්සර් තුළට දමා, වියළි මිශ්රණයක් සෑදීමට, කැටි ගැසීම් හා හායනය වැළැක්වීම සඳහා.
2. නිස්සාරණ පද්ධතිය - නිෂ්පාදන රේඛාවේ හදවත
බහු ස්ථර LVT බිම් මහල (සාමාන්යයෙන් පහළ ස්ථරය, මුද්රිත ස්තරය, සහ wear{0}}ප්රතිරෝධී ස්ථරයකින් සමන්විත වේ) එකට ක්රියා කිරීමට බහු පිටකිරීම් අවශ්ය වේ.
·ප්රධාන නිස්සාරණය: සමාන්තර නිවුන්{0}}ඉස්කුරුප්පු නිස්සාරණයක් සාමාන්යයෙන් බිම් මහලේ මූලික ස්ථරය සැකසීමට භාවිතා කරයි. ද්විත්ව ඉස්කුරුප්පු වල ශක්තිමත් කැපුම්, ප්ලාස්ටික්කරණය සහ මිශ්ර කිරීමේ හැකියාවන් ඇති අතර, ඒවා PVC කුඩු ද්රව්ය සැකසීමට සහ උපස්ථරයේ සංයුක්තතාවය සහ ඒකාකාරිත්වය සහතික කිරීම සඳහා වඩාත් සුදුසු වේ.
·Surface extruder: විනිවිද පෙනෙන ඇඳුම්{0}}ප්රතිරෝධී ස්ථර සැකසීමට තනි ඉස්කුරුප්පු නිස්සාරණයක් භාවිතා කරන්න. මෙම ස්තරය සඳහා අමුද්රව්ය සාමාන්යයෙන් කැටිති වන අතර ඉහළ ප්ලාස්ටික්කරණයක් අවශ්ය වන අතර එය ඒකාකාර හා විනිවිද පෙනෙන විය යුතුය.
·Co extrusion die: මෙය මූලික තාක්ෂණයයි. බහු පිටකිරීම් (එක් නිවුන්{1}}ඉස්කුරුප්පුවක් සහ තනි ඉස්කුරුප්පු දෙකක් වැනි) උණු කළ ප්ලාස්ටික් නිරවද්ය බහු-චැනල් කෝ නිස්සාරණ ඩයි එකකට ඒකාබද්ධ කරයි. උණු කළ ද්රව්යවල සෑම ස්ථරයක්ම අච්චු හිස තුළ ඒකාබද්ධ කර ඇත, නමුත් පැහැදිලි මායිම් සහිතව, සමස්තයක් ලෙස පිටතට ගලා යන බහු-ස්ථර උණු කළ තීරුවක් සාදයි.
3. රෝලිං සහ හැඩගැස්වීමේ පද්ධතිය
අච්චුවෙන් පිටතට එන උණු කළ පත්ර ද්රව්ය සඳහා සංයුක්ත, ඝණ කිරීම සහ මතුපිට ග්ලෝස් හෝ වයනය ලබා දීම.
·රෝලිං මෝල් ඒකකය: සාමාන්යයෙන් බහුවිධ (රෝල් තුන, රෝල් හතර, හෝ පහ රෝල් වැනි) විශාල, ඉහළ-නිරවද්ය, ක්රෝම් ආලේපිත තාපන රෝලර් වලින් සමන්විත වේ. උණු කළ පත්රය රෝලර් අතර ඇති හිඩැස් හරහා අතිශය නිශ්චිත ඝනකම, සුමට මතුපිටක් හෝ එම්බොස්ඩ් රටා සහිත තහඩු බවට පෙරළේ.
· මාර්ගගත මුද්රණ ඒකකය (විකල්ප): මාර්ගගත මුද්රණ තාක්ෂණය භාවිතා කරන්නේ නම්, උපස්ථරය නිස්සාරණය කිරීමෙන් පසු රෝලිං යන්ත්රයට ඇතුළු වීමට පෙර සැලසුම් කරන ලද ලී කැට සහ ගල් මෝස්තරය ගුරුත්වාකර්ෂණ උපකරණයක් හරහා උපස්ථරය මත කෙලින්ම මුද්රණය කෙරේ. එම්බොසින් රෝලරය මුද්රිත රටාව සමඟ නිවැරදිව පෙළගස්වනු ඇත (රටාව ලියාපදිංචි කරන්න), යථාර්ථවාදී ස්පර්ශක සහ දෘශ්ය ප්රයෝග ලබා ගැනීම සඳහා සමමුහුර්ත කළ අවතල සහ උත්තල වයනය එබීම.
4. සිසිලනය සහ කම්පන පද්ධතිය
·සිසිලන රෝලර් කණ්ඩායම: ඉහළ-උෂ්ණත්ව පෙරළීමෙන් පසු, අභ්යන්තර ආතතිය නිෂ්පාදන විරූපණයට හේතු වීම වැළැක්වීම සඳහා පත්රය සෙමින් හා ඒකාකාරව සිසිල් කළ යුතුය. සිසිලන රෝලර් මාලාවක් අභ්යන්තර සංසරණ ජලය හරහා කාමර උෂ්ණත්වයට පත්රය ක්රමයෙන් සිසිල් කරයි.
·ට්රැක්ටරය: අඛණ්ඩ නිෂ්පාදනය සහ ඒකාකාරී ඝනකම සහතික කිරීම සඳහා යතුර වන නියත රේඛා වේගයක් පවත්වා ගනිමින් සම්පූර්ණ නිෂ්පාදන රේඛාවේ තහඩු සුමට ලෙස ඉදිරියට ඇද ගැනීමට ස්ථායී සහ වෙනස් කළ හැකි ආතතියක් සපයයි.
5. මතුපිට ප්රතිකාර පද්ධතිය
·UV ආලේපන යන්ත්රය: උසස්-නිෂ්පාදන සඳහා, UV ආලේපන ක්රියාවලිය සිසිලනයෙන් පසුව එක් කෙරේ. උපකරණ බිම මතුපිට දියර පාරජම්බුල තීන්ත ඒකාකාරව ආලේප කරයි, පසුව වහාම UV සුව කිරීමේ උපකරණය භාවිතයෙන් තීන්ත මතුපිට තද, ඇඳීමට ඔරොත්තු දෙන සහ තත්පර කිහිපයකින් සීරීම් ප්රතිරෝධී ආරක්ෂිත තට්ටුවක් බවට පත් කරයි. බහු ආලේපන (ප්රයිමර්, ටොප්කෝට්) යෙදිය හැකිය.
6. රෝල් සහ කැපුම් පද්ධතිය
·ස්වයංක්රීය වංගු යන්ත්රය: අවසාන නිෂ්පාදනය විශාල රෝලයකට (මව් රෝල්) රෝල් කරන්න. රැලි නොමැතිව, දඟරයේ ඇතුළත සහ පිටත ස්ථාවර ආතතිය සහතික කිරීම සඳහා ආතති ස්වයංක්රීය පාලන පද්ධතියක් අනුගමනය කිරීම.
· ඔන්ලයින් ස්ලිටිං යන්ත්රය: වංගු කිරීමට පෙර තියුණු තැටි පිහියක් භාවිතා කර පුළුල් මවු රෝල් එක පාරිභෝගිකයා ඉල්ලා සිටින පළල අනුව පටු රෝල් කිහිපයකට කපා ගන්න.
LVT බිම් තහඩු නිස්සාරණ රේඛාව යනු ප්ලාස්ටික් සංයුක්ත බිම් ගොඩනැගිලි ද්රව්ය වෙළඳපොලේ ලක්ෂණ අනුව අපගේ සමාගම විසින් සංවර්ධනය කරන ලද විශේෂ LVT බිම් උපකරණයකි. එය ප්රධාන වශයෙන් 1200mm පළල සහ 1.5-5mm ඝණකම සහිත LVT තට්ටුවක් නිෂ්පාදනය කරයි.උපකරණ විශේෂාංග: ඉහළ ස්වයංක්රීයකරණය, සරල ක්රියාකාරිත්වය, ස්ථාවර සහ විශ්වාසනීය නිෂ්පාදන සහ ක්රියාකාරිත්වය සහ ඉහළ නිමි භාණ්ඩ අනුපාතය.
LVT සංයුක්ත බිම් නිෂ්පාදන රේඛාව මගින් මාර්ගගත සංයුක්ත ක්රියාවලිය හරහා නිෂ්පාදනය කරන ලද LVT සංයුක්ත තට්ටුව ගිනි දැල්වීම, තෙතමනය{0}}ප්රතිරෝධය, කෝණාකාර සාධනය, ප්රති-ස්ථිතික, ඇඳුම්-ප්රතිරෝධී, කල් පවතින, සරල ස්ථාපනය, පහසු නඩත්තුව, පොහොසත් මෝස්තර සහ විවිධ මෝස්තර ආදියෙහි ලක්ෂණ ඇත.
LVT PVC බිම් ඇතුරුම් තහඩු යන්ත්රය
|
Extruder ආකෘතිය |
(මි.මී.) නිෂ්පාදන ඝණකම |
(මි.මී.) නිෂ්පාදන පළල |
(kw) නිෂ්පාදන බලය |
(kg/h) ධාරිතාව |
|
SJSZ80/156 |
1.5-8 මි.මී |
900-1350 මි.මී |
75kw |
300-400kg/h |
|
SJSZ80/173 |
1.5-8 මි.මී |
900-1350 මි.මී |
90kw |
500-600kg/h |
|
SJSZ92/188 |
1.5-8 මි.මී |
1000-1350 මි.මී |
110kW |
700-800kg/h |
|
SJSZ110/220 |
1.5-8 මි.මී |
1000-1350 මි.මී |
185kw |
1000-1200kg/h |
PVC උණුසුම් සහ සිසිලන මික්සර්

UV ආලේපන යන්ත්රය

බිම් කැපීමේ යන්ත්රය

උණුසුම් ටැගයන්: lvt flooring extrusion machine line, China lvt flooring extrusion machine line නිෂ්පාදකයින්, සැපයුම්කරුවන්, කර්මාන්ත ශාලාව
Next2
තොරතුරු නොමැතඔබත් කැමති විය හැකිය



විමසුම විමසන්න