


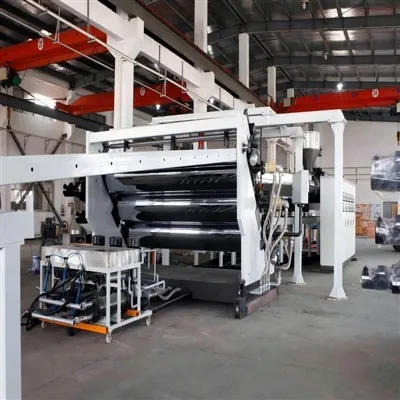
TPE Car Sheet Extrusion සහ Vacuum Forming Machine
TPE (thermoplastic elastomer) කාර් බිම් මැට් සහ කඳ මැට් මෑත වසරවල ඉතා ජනප්රිය නිෂ්පාදන වන අතර, ඒවායේ පරිසර හිතකාමී බව, ගන්ධ රහිත බව, මෘදු බව, ප්රති-ස්ලිප්, පහසු පිරිසිදු කිරීම, ප්රතිචක්රීකරණය සහ වෙනත් වාසි හේතුවෙන් සම්ප්රදායික PVC සහ EVA නිෂ්පාදන ක්රමයෙන් ප්රතිස්ථාපනය කරයි. එහි නිෂ්පාදන රේඛාව තනි උපාංගයකට වඩා පියවර සහ ක්රියාවලි කිහිපයක එකතුවකි.


TPE කාර් ෂීට් නිස්සාරණය සහ රික්ත සෑදීමේ යන්ත්රය පිළිබඳ මූලික දළ විශ්ලේෂණය
TPE ඔටෝමෝටිව් මැට් නිෂ්පාදනය ප්රධාන වශයෙන් ප්රධාන ක්රියාවලි දෙකක් ඇතුළත් වේ:
1. ෂීට් නිස්සාරණය: TPE ද්රව්ය රෝල් හෝ තහඩු නිෂ්පාදනය කිරීම.
2. උණුසුම් එබීම සහ කැපීම: පත්රය රත් කර මෘදු කරන්න, අච්චුවේ ඇති වාහනයේ ආකෘතියේ නිශ්චිත 3D හැඩයට එය තද කරන්න, දාර සහ කොන් කපා දමන්න.
සම්පූර්ණ නිෂ්පාදන රේඛාව නිස්සාරණ රේඛාව සහ උණුසුම් සාදන රේඛාවේ එකතුවකි.
1 කොටස: TPE තහඩු නිස්සාරණ නිෂ්පාදන රේඛාව
මෙම රේඛාවේ අරමුණ වන්නේ ඝනකම, පළල, දෘඪතාව සහ මතුපිට වයනය යන අවශ්යතා සපුරාලන TPE රෝල් නිෂ්පාදනය කිරීමයි.
ප්රධාන සංරචක:
1. අමු ද්රව්ය සැකසුම් පද්ධතිය:
·ආප්ප වියළනය (විකල්ප): TPE පෙති සාමාන්යයෙන් ABS තරම් පහසුවෙන් ජලාකර්ෂණීය නොවේ, නමුත් තෙතමනය සහිත පරිසරයක හෝ අතිශයින් ඉහළ මතුපිට අවශ්යතා සහිත, මතුපිට තෙතමනය ඉවත් කිරීම සඳහා සරල උණුසුම් වායු වියළුමක් භාවිතා කිරීම රෙකමදාරු කරනු ලැබේ.
·Vacuum feeder: TPE පෙති ස්වයංක්රීයව extruder hopper වෙත ලබා දෙයි.
2. නිස්සාරණ පද්ධතිය:
· තනි ඉස්කුරුප්පු නිස්සාරණය: සම්මත වින්යාසය, TPE ප්ලාස්ටික් කිරීමට හැකියාව ඇත. ඒකාකාර දියවීම සහතික කිරීම සඳහා ඉස්කුරුප්පුවේ දිග සිට විෂ්කම්භය අනුපාතය (L/D) 28:1 හෝ ඊට වැඩි වීම නිර්දේශ කෙරේ.
·තිර වෙනස් කරන්නා: දියවීමේදී අපද්රව්ය පෙරීමට සහ නිෂ්පාදනයේ දෝෂ රහිත බව සහතික කිරීමට භාවිතා කරන අත්යවශ්ය උපාංගයකි.
·T-හැඩැති ඩයි හෙඩ්: උණු කළ TPE අපේක්ෂිත පළල තහඩු හිස් බවට හැඩගැසීමට එල්ලෙන ශෛලියකින් නිර්මාණය කර ඇත.
3. හැඩගැන්වීම සහ සිසිලන පද්ධතිය:
එම්බෝසිං සිසිලන රෝලර් කට්ටලය: මෙය TPE වාහන පෑඩ් නිෂ්පාදනය සඳහා වන ප්රධාන උපකරණවලින් එකකි.
·ක්රියාකාරීත්වය: අච්චුවෙන් පිටවන බිල්ට් එක විශාල-විෂ්කම්භය සිසිලන රෝලරයක් සහ එම්බෝසිං වානේ රෝලරයක් අතර වහාම මෙහෙයවනු ලැබේ.
·මතුපිට පිරියම් කිරීම: එම්බෝස් කරන ලද වානේ රෝලරයේ මතුපිට සැලසුම් කරන ලද රටා (ප්රති-ස්ලිප් අංශු රටා, බුරුසු රටා, ලාංඡන ආදිය) කැටයම් කර ඇති අතර පීඩනය යටතේ රටා පැහැදිලිව TPE පත්රයේ මතුපිට මුද්රණය කර ඇති අතර සිසිලන රෝලරය වේගයෙන් සිසිල් වී එය හැඩගස්වයි.
·ද්විත්ව පාර්ශ්වීය ආචරණය: වින්යාස කිරීමෙන්, තනි-ඒකාබද්ධ එම්බෝස්ඩ් හෝ-දෙපාර්ශ්වික එම්බෝස් කළ පත්ර නිපදවිය හැක.
4. කම්පන සහ වංගු පද්ධතිය:
·ට්රැක්ටරය: ස්ථාවර ඇදීමේ බලයක් සපයයි.
·ස්වයංක්රීය සුළං: සිසිල් කළ TPE එම්බෝස් කරන ලද දඟර සහිත ද්රව්ය විශාල දඟර (ප්රධාන දඟර) බවට පෙරළන්න, ඊළඟ ක්රියාවලිය සඳහා රැඳී සිටින්න.
2 කොටස: උණුසුම් පීඩනය සහ කැපීම නිෂ්පාදන රේඛාව
මෙම රේඛාව පැතලි TPE රෝල් ත්රිමාන කාර් බිම් මැට් බවට පරිවර්තනය කිරීම සඳහා වගකිව යුතුය.
ප්රධාන සංරචක:
1. ද්රව්ය රාක්ක සහ පෙර රත් කිරීමේ ස්ථානය:
· TPE මව් රෝල් පෝෂක රාක්කය මත ස්ථාපනය කරන්න.
· පත්රය ප්රථමයෙන් අධෝරක්ත උඳුනක TPE මෘදු කිරීමේ ලක්ෂ්යයට (සාමාන්යයෙන් අංශක 150-180 පමණ) ඒකාකාරව රත් කරනු ලැබේ, එය මෘදු හා සුමට බවට පත් කරයි.
2. උණුසුම් මුද්රණ යන්ත්රය:
· මූලික උපකරණ: විශාල ටොන් හතරක් තීරු හෝ තීරු දෙකක හයිඩ්රොලික් මුද්රණ යන්ත්රයක් (හෝ අධි-වේග සර්වෝ මුද්දර මුද්රණ යන්ත්රය).
· අච්චුව: ඉහළ සහ පහළ අච්චු දෙකම ඇලුමිනියම් මිශ්ර ලෝහ හෝ වානේ අච්චු වලින් සාදා ඇති අතර, නිශ්චිත විස්තර සහිතව නිශ්චිත මෝටර් රථ මාදිලියේ ෆුට් පෑඩ් 3D දත්ත අනුව අච්චු කුහරය CNC යන්තගත කර ඇත.
·Process: The heated and softened sheet is automatically fed into the lower mold of the mold ->the upper mold is rapidly pressed down ->ප්රබල පීඩනය (සාමාන්යයෙන් ටොන් සිය ගණනක් දක්වා) සහ රික්තක (රික්තක සිදුරු) ඒකාබද්ධ ක්රියාව යටතේ, පත්රය දිගු කර අච්චු කුහරයට තදින් ඇලී ඇති අතර, සිසිලනයෙන් පසුව, එය ත්රිමාණ ත්රිමාණ හැඩයක් සාදයි.
· රික්ත පද්ධතිය: අච්චුව සහ ද්රව්යය අතර වාතය නිස්සාරණය කළ හැකි පැහැදිලි බව සැකසීමේ යතුර එය වන අතර, පත්රයට අච්චුවේ සෑම විස්තරයක්ම පරිපූර්ණ ලෙස ප්රතිවර්තනය කිරීමට ඉඩ සලසයි.
3. සිසිලනය සහ ලබා ගැනීම:
·වාත්තු කිරීමෙන් පසු, නිෂ්පාදිතය අච්චුව ඇතුළත හෝ ඉවත් කිරීමෙන් පසු සිසිල් කර හැඩගස්වා ගත යුතුය.
වාත්තු කිරීමෙන් පසු අර්ධ{0}}නිමි භාණ්ඩ යාන්ත්රිකව හෝ අතින් ඉවත් කිරීම.
4. සිදුරු කිරීමේ සහ කැපීමේ යන්ත්රය (කප්පාදන යන්ත්රය):
· හයිඩ්රොලික් පන්ච් යන්ත්රය: තියුණු පිහියක් භාවිතයෙන්, අවසන් නිෂ්පාදනයේ හැඩය ලබා ගැනීම සඳහා සාදන ලද පාදයේ ඇති අතිරික්ත බර්ස් සහ ද්රව්ය රාමුව නිවැරදිව සිදුරු කරනු ලැබේ.
·පිහි අච්චුවේ හැඩය අඩි පෑඩයේ අවසාන සමෝච්ඡය සමඟ සම්පූර්ණයෙන්ම අනුකූල වේ.
5. එජ් ද්රව්ය ප්රතිචක්රීකරණ පද්ධතිය (වැදගත්):
·කැපු සීරීම් (TPE ද්රව්ය 100% ප්රතිචක්රීකරණය කළ හැක) මධ්යගතව අංශු බවට තලා ඇති අතර, එක්ස්ට්රූඩරය තුළ යම් ප්රමාණයකින් (20% -30% වැනි) නව ද්රව්ය සමඟ මිශ්ර කළ හැකි අතර, අමුද්රව්ය පිරිවැය බෙහෙවින් අඩු කර පාරිසරික අවශ්යතා සපුරාලයි.
ආයෝජන සහ සලකා බැලීමේ සාධක
1. නිෂ්පාදන ස්ථානගත කිරීම: අච්චු ගණන (වැඩි මාදිලි ආවරණය වන තරමට ආයෝජනය වැඩි වේ) සහ උපකරණ ශ්රේණිය තීරණය කරන්න.
2. ස්වයංක්රීයකරණ මට්ටම: සම්පූර්ණයෙන්ම ස්වයංක්රීයව පැටවීම සහ බෑම සඳහා රොබෝ ආයුධ භාවිතා කළ යුතුද යන්න ශ්රම පිරිවැය සහ කාර්යක්ෂමතාවයට සෘජුවම බලපායි.
3. අච්චුව: අච්චුව යනු උපකරණවලින් පසු දෙවන විශාලතම ආයෝජනයයි. ඇලුමිනියම් මිශ්ර ලෝහ අච්චු අඩු පිරිවැයක් සහ කෙටි ආයු කාලයක් ඇත, නියැදීම් හෝ කුඩා කණ්ඩායම් නිෂ්පාදනය සඳහා සුදුසු ය; වානේ අච්චුවලට ඉහළ මිලක් සහ දිගු ආයු කාලයක් ඇති අතර, ඒවා විශාල-පරිමාණ නිෂ්පාදනය සඳහා සුදුසු වේ.
4. පාරිසරික ආරක්ෂාව සහ ප්රතිචක්රීකරණය: TPE ද්රව්යවල ප්රතිචක්රීකරණය විශාල වාසියක් වන අතර, ආර්ථික ප්රතිලාභ උපරිම කර ගැනීම සඳහා එය අපද්රව්ය ප්රතිචක්රීකරණ පද්ධතියක් සමඟ ගැලපිය යුතුය.
සාරාංශය
TPE කාර් ෂීට් නිස්සාරණය සහ රික්ත සාදන යන්ත්රය සාමාන්ය "නිස්සාරණය + ගැඹුරු සැකසුම්" සංයෝජන නිෂ්පාදන රේඛාවකි.
·පළමු භාගය (නිස්සාරණය) ද්රව්ය නිෂ්පාදනය කිරීම සහ ඒවාට මූලික මතුපිට ක්රියාකාරී වයනය (ප්රති-ස්ලිප්) ලබා දීම සඳහා වගකිව යුතුය.
2D සිට 3D දක්වා සංක්රාන්තිය සාක්ෂාත් කර ගැනීම සඳහා අච්චු සහ පීඩනය භාවිතා කරමින් නිෂ්පාදනයට එහි අවසාන ස්වරූපය ලබා දීම සඳහා අවසාන භාගය (උණුසුම් සෑදීම) වගකිව යුතුය.
මෙම නිෂ්පාදන ක්රමය නම්යශීලී සහ කාර්යක්ෂම වන අතර අච්චු වෙනස් කිරීමෙන් විවිධ මාදිලියේ පාද මැට් නිෂ්පාදනය කළ හැකිය. එය දැනට TPE මෝටර් රථ පැදුරු නිෂ්පාදනය සඳහා වන ප්රධාන ධාරාවේ ක්රියාවලියයි.
අප නිෂ්පාදනය කරන නිෂ්පාදනවල වාසි
අපි කාර් බිම මැට් පර්යේෂණ හා සංවර්ධනය පිළිබඳ විශේෂඥ. විවිධ කාර් මැට් සඳහා, අපට තෝරා ගැනීමට විවිධ මෝස්තර සහ ද්රව්ය තිබේ, එනම් උණුසුම් මුද්රණ අච්චු, රික්ත අච්චු, 3D අච්චු, 5D අච්චු, ඇලුමිනියම් අච්චු, වානේ අච්චු යනාදිය. පාරිභෝගික අවශ්යතා සපුරාලීම සඳහා අච්චු නිර්මාණය අභිරුචිකරණය කළ හැකිය.
උණුසුම් ටැගයන්: tpe කාර් ෂීට් නිස්සාරණය සහ රික්ත සාදන යන්ත්රය, චීනය tpe කාර් ෂීට් නිස්සාරණය සහ රික්ත සාදන යන්ත්ර නිෂ්පාදකයින්, සැපයුම්කරුවන්, කර්මාන්තශාලාව
ඔබත් කැමති විය හැකිය


විමසුම විමසන්න